Электроды сварочные. описание, характеристики, виды, применение и цена электродов
Содержание:
Назначение электрода
Таблица видов электродов для сварки.
По назначению электроды разделяют для:
- работы со сталями с высоким уровнем легирующих элементов;
- со средним содержанием легирующих элементов;
- сварки конструкционных сталей;
- пластичных металлов;
- наплавления;
- теплоустойчивых сталей.
Таким образом, можно подобрать электроды для каждой конкретной задачи.
Отдельное внимание следует обратить на защитное покрытие. Обмазка электродов – важная составляющая, к которой предъявляются особые требования
Кроме того для нее характерен определенный состав.
Они представляют собой стержень, покрытый особой оболочкой. Мощность зависит от того, какой у него диаметр.
Наиболее популярными являются электроды УОНИ. Существует несколько марок данного материала и все они используются для ручного сваривания.
УОНИ 13-45 позволяют получать швы приемлемой вязкости и пластичности. Они применяются для сварки при литье и поковки. В составе таких стержней содержится никель и молибден.
УОНИ 13-65 подходят для работы на конструкциях с повышенными требованиями. Они могут осуществлять соединения в любых положениях. Диаметр варьируется от двух до пяти миллиметров, чем он больше, тем больше сварочный ток.
Кроме того соединения, полученные с их помощью, характеризуются высокой ударной вязкостью и в них не формируются трещины. Все это делает их наиболее перспективными в работе с ответственными конструкциями, к которым предъявляются жесткие требования.
Помимо этого данные конструкции оказываются устойчивыми к перепадам температур, вибрациям и нагрузкам
Важной особенностью стержней данного типа является существенная стойкость к действию влаги и возможность длительного прокаливания
Виды покрытия
Покрытия электродов включают следующие составляющие:
- раскисляющие вещества;
- компоненты для стабильного горения дуги;
- элементы, обеспечивающие пластичность, такие как каолин или слюда;
- алюминий, кремний;
- связующие вещества.
Ко всем электродам для точечных или ручных сварочных работ с покрытием предъявляют ряд требований:
- высокая эффективность;
- возможность получение результата с необходимым составом;
- незначительная токсичность;
- надежный шов;
- стабильное горение дуги;
- прочность покрытия.
Виды покрытия электродов.
Выделяют следующие виды покрытий электродов:
- целлюлозное;
- кислое;
- рутиловое;
- основное.
Первый тип позволяет выполнять работу во всех пространственных положениях постоянным и переменным током. Они наиболее широко применяются в монтаже. Характеризуются существенными потерями на разбрызгивание и не допускают перегрева.
Рутиловое и кислое позволяют варить во всех положениях, кроме вертикального, постоянным и переменным током. Второй тип покрытия не целесообразен для работы со сталями с высоким содержанием серы и углерода.
Перечисленные выше типы оболочек подразумевают использование только одного конкретного вида покрытия. Однако возможны сочетания нескольких вариантов. Комбинации могут складываться из нескольких типов в зависимости от решаемой задачи.
Комбинированные оболочки относятся к отдельному классу и их не причисляют к основным четырем видам.
Существует также классификация в зависимости от толщины покрытия.
Каждой толщине присваивается отдельное буквенное обозначение:
- тонкие – М;
- средней толщины – С;
- толстые – Д;
- особо толстые Г.
Конечно же, стержни выбираются в соответствии с поставленными целями. Правильный выбор гарантирует высокое качество выполняемой работы.
https://www.youtube.com/watch?v=AvCg7p3no98
Марки электродов
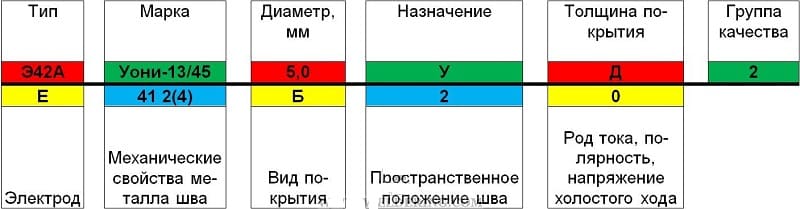
Расшифровка маркировки электрода.
Существуют различные марки электродов, предназначенные для решения определенных задач. Они характеризуются определенными свойствами, что позволяет подобрать наиболее подходящий материал.
Марка ОК-92.35 характеризуется удлинением в шестнадцать процентов и пределом текучести и прочности в 514 МПа и 250 НВ соответственно. Предел текучести ОК-92.86 составляет 409 МПа.
Марки электродов для ручной сварки Ок-92.05 и ОК-92.26 обладают относительным удлинением в 29% и 39%, а пределом текучести – 319 и 419 МПа соответственно.
Предел текучести ОК-92.58 составляет 374 МПа.
Все вышеперечисленные электроды используются для ручной дуговой сварки по чугуну. В зависимости от того, с каким металлом предстоит работать, выбирают также специальный тип стержня. Например, для меди – АНЦ/ОЗМ2, чистого никеля – ОЗЛ-32, алюминия – ОЗА1, монеля – В56У, силумина – ОЗАНА2 и т.д.
Кроме того, сварщику необходимо также контролировать качество свариваемых деталей. В зависимости от материала, условий работы, положения шва и других факторов, выбирают соответствующий электрод, который обеспечит наилучшее качество соединения.
Назначение
Электроды применяют в электродуговой сварке. Благодаря им образуется электрическая разрядная дуга, расплавляющая металл. От качества электродов во многом зависит стабильность дуги, а их состав влияет на прочность и другие важные характеристики шва.

Как обычные, так и универсальные электроды, относящиеся к категории самых лучших образцов, должны быть способны:
- поддерживать стабильную дугу при сварке;
- обеспечивать получение сварочного шва требуемого химического состава;
- равномерно расплавляться (это относится к стержню и покрытию);
- создавать условия для снижения уровня разбрызгивания металла и повышения эффективности сварочных работ;
- обеспечивать лёгкость отделения шлака и гарантированную прочность соединений;
- сохранять в процессе сварки степень токсичности на допустимом уровне.
Для того чтобы правильно выбрать подходящий для каждого конкретного случая электрод, сварщик должен быть знаком с их классификацией, производимой в соответствии с назначением, химическим составом покрытия и способом изготовления.
Сведения об электродах
Изделие представляет собой стержень длиной 25-45 см из электропроводящего материала.
Назначение материалов
Сварочный электрод нужен для создания стабильного электродугового разряда.
Благодаря его высокой температуре кромки соединяемых заготовок плавятся и сливаются воедино.
Дуга возникает при следующих условиях:
- расходник и детали подключены к источнику тока;
- промежуток между ними составляет 2-4 мм.
Классификация элементов
Расходники делятся на типы:
- Плавящиеся. Снабжены покрытием, выполняющим защитную и другие функции.
- Неплавящиеся.

Электроды делятся на типы по составу покрытия.
Первый тип по составу покрытия делится на виды:
- Кислые.
- Основные.
- Целлюлозные.
- Рутиловые.
Различают 4 вида:
- Особо толстое — D/d больше 1,8.
- Толстое — менее 1,8.
- Среднее — менее 1,45.
- Тонкое — менее 1,2.
Особенности эксплуатации
По типу электрода подбирают ток:
- постоянный;
- переменный.
Первый вариант обеспечивает более высокое качество шва. Различают 2 подвида:
- Постоянный с прямой полярностью. Положительный полюс источника подключают к заготовке.
- С обратной полярностью. «Плюс» подключен к электроду.

Постоянный ток обеспечивает высокое качество шва.
От полярности зависит температура нагрева расходника и заготовки.
Различают 4 вида швов:
- Потолочные.
- Вертикальные снизу вверх.
- Те же в противоположном направлении.
- Нижние.
Некоторые электроды не позволяют выполнять потолочные и вертикальные швы из-за высокой текучести металла в сварочной ванне.
Надежность соединения зависит от следующих параметров:
- Силы тока.
- Длины дуги.
- Диаметра расходника.
- Скорости и характера его перемещения.
- Угла наклона к поверхности заготовок.

Надежность соединения зависит от диаметра электрода.
Длину дуги стремятся делать наименьшей. В противном случае происходит следующее:
- Металл расходника успевает окислиться за время пути к сварочной ванне.
- Дуга «гуляет» по стыку, что приводит к распределению тепла по большой площади. В результате уменьшается глубина провара, усиливается разбрызгивание основного материала (он отскакивает от нерасплавленной поверхности).
При большой величине промежутка между расходником и заготовкой шов получается грязным и неаккуратным.
Коротко о марках электродов
ГОСТ 9467-75 устанавливает единую буквенно-цифровую систему обозначения расходников.
Марку записывают в виде дроби, например:
- Числитель — Э46-МР-3 АРС-3-УД.
- Знаменатель — Е432(3)-Р21.
Первый символ числителя обозначает способ сварки. В данном случае — ручная дуговая (литера Э).
Далее указывают временное сопротивление наплавки разрыву в кгс/кв. мм. В указанном примере — 46. Если изделие придает шву повышенные прочность и пластичность, после числа ставят литеру «А» (например, Э50А).

ГОСТ устанавливает систему обозначения электродов.
Следующая позиция — марка электрода (МР-3).
АРС — сокращенное обозначение производителя (завод «Арсенал»).
3 — диаметр.
Следующий символ обозначает тип стали:
- У — углеродистую и низколегированную;
- Л — легированную;
- Т — теплостойкую;
- В — высоколегированную с особыми свойствами.
Литера «Н» на этом месте означает «наплавочный электрод». Такие изделия используются для восстановления стертых участков (например, седла вентиля).
Следующая буква обозначает толщину покрытия:
- М — тонкое;
- С — среднее;
- Д — толстое;
- Г — особо толстое.
Первый символ знаменателя — тип электрода по международной системе обозначений. В данном примере — плавящийся (литера E).

На электродах указывается их тип.
Далее указывают прочность на разрыв в десятках МПа. Для данного расходника это 430 (МПа).
Следующая цифра означает относительное удлинение расходника. 2 — это 24% и более.
Далее цифрой обозначают допустимую температуру. Например, 3 — до -20°С, 6 — до -50°С и т.д.
Следующим символом зашифрован тип покрытия:
- Р — рутиловое;
- А — кислое;
- Б — основное;
- Ц — целлюлозное.
Обмазку смешанного типа обозначают сочетанием букв. Например, РЦ расшифровывается как рутилово-целлюлозный.
Присутствие в покрытии железного порошка показывают литерой Ж: РЖ, АЖ и т.д.
Предпоследней цифрой в марке зашифрованы допустимые пространственные положения шва:
- 1 — все;
- 2 — все, кроме вертикальных в направлении сверху вниз;
- 3 — нижние, горизонтальные на вертикальной плоскости и вертикальные снизу вверх;
- 4 — нижние и нижние в лодочку.
Лучшие сварочные электроды с кислым покрытием
TIGARBO АНО-24 4мм
Электрод с отличными техническими и эксплуатационными параметрами. Возбуждение дуги происходит от источника переменного тока (напряжение холостого хода от 50 В). Диаметр 4 мм. На 1 кг наплавленного металла расходуется 1,7 кг электродной продукции. Область применения — изготовление металлических конструкций, как ответственных, так и рядовых, из сталей углеродистых сортов. Возможно формирование различных швов: нахлесточных, стыковых и угловых.
Преимущества:
- работа во всех пространственных положениях;
- легкая отделимость шлака;
- минимум потерь от разбрызгивания металла.
ESAB ОК 61.20
Назначение продукции ESAB ОК 61.20 — соединение элементов из нержавеющей стали. Изделия были разработаны специально для тонкостенных изделий, которые эксплуатируются при высоких температурах. Используют их также в судостроении и нефтехимической отрасли.
Преимущества:
- формирование швов с минимумом усилий, что позволяет экономить электроды;
- хорошая отделимость шлаковой корки;
- небольшое количество брызг.
Сварочная проволока

Проволоки насчитывают четыре вида:
- алюминиевые;
- омедненные нити;
- нержавеющие;
- трубчатые порошковые.
Первый тип используется для сварки алюминия и кремния либо марганца. Омедненные практикуются при соединении низкоуглеродистых сталей с низколегированными.
Нержавеющие нити спаивают никелированные и хромированные стали, нержавейку. Трубчатая же проволока нашла применение в судостроении, там, где не рекомендуется использование иных видов стержней.
Последние производят операции в облаке защитных газов, порошковая ими не обладает.
Не последнюю роль играет обмазка электрода — покрытие, которое обеспечивает устойчивое горение дуги, формирование металла на валике с заданными показателями.
Таковыми представляются способность материала поглощать механическую энергию, сопротивление коррозии, пластичность и прочность.
Компонентами обмазки являются марганцевая руда, осадочная карбонатная горная порода, обогащенные титановые руды, кварцевый песок и др.
Легирование

Легирование сварочного валика совершается для повышения физических, механических свойств сочленения. Улучшение производится за счет добавочных компонентов — хрома, вольфрама, молибдена, никеля, марганца.
Легированная проволока так же содержит необходимые элементы, которые диффундируются в обрабатываемый металл, делаясь частью его состава.
Он улучшает технологические параметры стержня, снижает скорость остывания материала, облегчает зажигание электрической дуги, проведение операции в условиях низких температур.
Электропроводные изделия покрываются следующими типами обмазки:
- A — кислотосодержащая, с включением оксидов марганца, железа, титана и кремния. Используется при операциях со сталями, не имеет пространственных локализаций.
- Б — основа содержит фторид кальция и соль угольной кислоты с кальцием. Не применяется при вертикальной сварке.
- Ц — целлюлозное покрытие с органическими добавками, которые защищают дугу и образуют тонкий пласт шлака.
- P — рутиловая обмазка уменьшает рассеивание горячего металла, стабилизирует горение разряда, формирует любые пространственные швы.
- Ж — указывает на железную 20%-ю добавку пудры.
- П — относится к прочим видам обмазки.

Существующие продукты со смешанным видом оболочки обозначаются по Государственному стандарту 946675 двойными символами:
- кислое-рутиловое — AP;
- рутиловое-основное — PБ;
- рутиловое-целлюлозное — PЦ;
- рутиловое с железной пудрой — PЖ.
Электроды подразделяются для работы в определенных пространственных позициях. Они маркируются цифровыми символами:
- 1) — универсальный тип;
- 2) — подходит для всех пространственных раскладов кроме вертикали;
- 3) — допустим для вертикали-горизонтали, но не потолка.
Цифра 4 указывает только на горизонтальное положение.
Особенности нержавеющей стали
В отличие от ряда других популярных металлов, нержавейка обладает рядом особенностей, которые могут проявиться при соединении элементов из этого металла
Всё это нужно обязательно принимать во внимание, приступая к изготовлению различных конструкций и изделий из этого материала. По сравнению со многими другими видами сталей, нержавейка обладает меньшей теплопроводностью
Из-за этого приходится тратить больше времени на прогрев зоны сварки или использовать для работы ток большей величины.
 Во время сварки элементов достаточно большой толщины из нержавейки зазор между ними должен быть немного больше, чем при соединении элементов из других видов стали. Это единственный способ, позволяющий свести к минимуму количество микротрещин, которые могут появиться после проведения сварочных работ.
Во время соединения элементов из нержавейки путем их сваривания сварочные стержни нагреваются до очень высоких температур. Происходит это из-за того, что металл обладает высоким сопротивлением к сварочным процессам. Для уменьшения подобного проявления специалисты рекомендуют применять для сварки специальные электроды, предназначенные для нержавеющей стали.
Особенности покрытия электродов
Обмазка — это твердое пористое вещество. Ей покрывают весь стержень за исключением крайнего участка длиной в 20-30 мм, предназначенного для фиксации в электрододержателе.
Обмазкой покрывают весь стержень электрода.
Какую роль выполняет покрытие
В результате сгорания смеси происходит следующее:
- Формируется облако из угарного и прочих газов. Они нужны для защиты расплава от окисления атмосферным воздухом.
- Образуются свободные ионы, поддерживающие горение дуги. Частицы выступают переносчиками заряда.
- Из стали удаляется кислород (происходит раскисление).
- Расплав насыщается легирующими элементами. Они улучшают свойства материала.
- Свежий шов покрывается шлаком. Он защищает металл от окисления атмосферным воздухом и замедляет его остывание. В результате газы и примеси успевают покинуть шов до кристаллизации, предотвращается появление трещин.
Перечисленные эффекты проявляются в разной степени в зависимости от вида обмазки.
Свойства компонентов покрытия
Для стабилизации дуги используются вещества с низким ионизационным потенциалом:
- Поташ, аммиачная селитра, хромат калия.
- Силикатный клей с натрием или калием (жидкое стекло). Одновременно играет роль связующего вещества.
- Бария карбонат.
- Титановый концентрат.
- Карбонат кальция (мел).
Покрытие состоит из силикатного клея и титанового концентрата.
Облако защитных газов образуют компоненты:
- Целлюлоза.
- Декстрин.
- Пищевая и древесная мука.
- Крахмал.
- Мрамор.
Шлак образуется благодаря следующим элементам:
- Мрамору.
- Калию, полевому и плавиковому шпату.
- Мелу.
- Титановому концентрату.
- Кварцевому песку.
- Марганцевой руде.
- Рутилу, ильмениту.
Легирующие присадки:
- Титан.
- Кремний.
- Марганец.
- Хром.
- Ванадий.
- Графит.
- Молибден.
Шлак образуется благодаря мрамору и калию.
Для раскисления вводятся в виде ферритов следующие вещества:
- Алюминий.
- Титан.
- Молибден.
- Хром.
- Марганец.
- Графит.
Эти элементы активнее железа реагируют с кислородом, связывая его.
Помимо перечисленных компонентов, применяются и другие.
Некоторые марки содержат железный порошок, увеличивающий коэффициент наплавки.
Цвет электродов
Обмазки имеют следующий окрас:
- Основные — бежевый или белый.
- Кислые — серый.
- Целлюлозные — светло-серый с коричневым оттенком.
- Рутиловые — серый, синий, зеленый или коричневый.
Цвет электродов может быть серым.
Приведенный перечень соответствует большинству изделий, но встречаются и зеленые основные расходники, белые кислые и т.д.
Как производится электродное покрытие
Оболочка изготавливается в следующем порядке:
- Компоненты перетирают в муку.
- Их просеивают через систему сит и смешивают с точным соблюдением пропорций.
- В сухую смесь вводят жидкое стекло (связующее).
- Покрытие тщательно перемешивают.
Применяют 2 способа нанесения обмазки на проволоку:
- опрессовку;
- окунание.
Нанесение обмазки на проволоку происходит опрессовкой или окунанием.
Необходимо точно соблюдать количество компонентов и равномерно распределять их. Поэтому для производства покрытия требуется специальное оборудование.
Как влага влияет на материалы
Все виды покрытия электродов из-за высокой пористости хорошо впитывают воду. В результате они теряют защитные и другие свойства, что приводит к ухудшению качества шва.
Необходимо делать следующее:
- Хранить изделия из открытой пачки в специальном герметичном пенале с теплоизолированными стенками, которые предотвращают конденсацию влаги.
- Перед работой подсушивать расходники в особых печах, соблюдая длительность и температуру, указанные на упаковке.
Если изделие не было использовано в течение 2-3 часов, его снова придется прокаливать.
Рабочие свойства рутиловой оболочки в полной мере проявляются при наличии небольшого количества влаги. Поэтому такие изделия сушат при температуре не выше +200°С, а к работе приступают только через сутки.
Цены на электроды
Ассортимент предоставляемых на рынке изделий слишком обширен, но в этом разнообразии достаточно легко запутаться, выбирая то, что действительно необходимо. Успех в данном предприятии достижим только при условии учёта типа процесса, который собираются применить.
Это касается и электродов для сварки инвертором (преобразователем электричества, при помощи которого имеется возможность получить ток требуемых параметров).

Подбор сварочных элементов можно разобрать на этом конкретном примере. Стержни, которые требуются в данном случае, отличаются по диаметру, типу материала и составу покрытия. Как не ошибиться в выборе?
Всё зависит от проводимых работ. Для дуговой ручной сварки следует приобретать плавящиеся металлические стержни. Для выполнения работ в аргоновой среде подходят неплавящиеся. Следует напомнить, что на формирование качественного шва существенно влияет состав вещества соединяемых деталей.
И это тоже следует учитывать. Таким образом, электроды для сварки стали будут совершенно других марок, чем для соединения изделий из чугуна. А о возможности их правильного применения можно судить по маркировке (как упоминалось выше).
Теперь неплохо упомянуть производителей, ведь это может многое сказать о качестве изделия. Наиболее известными являются.
1. Японская фирма KOBELCO. Она выпускает электроды, которые славятся своими высокими показателями при прохождении разнообразных проверок и тестов. Продукция превосходит все ожидания по прочности, где изделия, согласно общему мнению, обладают самыми лучшими характеристиками. К сожалению, цены трудно назвать доступными, эта покупка считается самой дорогой.
2. Шведская компания ESAB. Большим положительным козырем, который сам по себе вызывает доверие у клиентов, является факт, что фирма на рынке существует уже более 110 лет. Это рекордно долгий срок. Вся история компании с момента её основания связана со сваркой, являющейся ведущим направлением деятельности с первого появления на рынке. Качество выпускаемой компанией продукции всегда самое отличное, но с ценами тоже могут возникнуть проблемы, они достаточно высоки (стоимость электрода может доходить до 1700 рублей).
3. Сычевский завод считается одним из предприятий вышеуказанной шведской компании. Это рекомендует его в плане качества, при этом приобрести товар возможно значительно дешевле, чем у этой известной фирмы.
5. Каменский завод. Продукция отличается завидной надежностью, а качество вполне сочетается со стоимостью предлагаемого товара.
6. Уральский завод. Электроды для тех, кто хочет сэкономить. О хороших характеристиках электродов не стоит и думать, но соединение конструкций они вполне способны обеспечить.

Теперь пришло время поговорить о хранении описываемых сварочных элементов. От этого зависит их эффективное использование. Держать электроды можно только в заранее подготовленных местах, а при покупке лучше сразу задумываться об их возможной сохранности.
При этом следует внимательно осведомиться о сроке годности приобретаемого продукта, ведь если электроды окажутся просроченными, процесс сварки не может быть комфортным, а соединение деталей настолько надежным, как требуется.
Лучше всего для правильного хранения подходит специальный пенал, который обязательно окажется полезен во многих ситуациях, которые далее будут упомянуты. При наличии такого хранилища важные элементы сварочного процесса окажутся гарантированно изолированы от вредной для них влаги.
Этот же склад окажется прекрасным и удобным при транспортировке электродов. Если же сырость всё-таки достигла их, несмотря на все принятые меры, данные сварочные элементы целесообразно прокалить.
В указанном процессе используется специальная печь, где температурные показатели поднимаются до 400°С. После этого электроды следует положить опять же в пенал.
И в этом проявляется его очередное удобство. Внутри такого вместительного приспособления тепло длительное время способно сохраняться, поддерживая необходимый режим и качество сварочных элементов.
Классификация изделий
Разделение на отдельные виды производится, в первую очередь, в зависимости от их основного предназначения. В частности, выделяются такие:
- Для сварки углеродистых и низколегированных сталей.
- Позволяющие соединять высокопрочные теплоустойчивые стали.
- Для работы с высоколегированными сталями («электроды для нержавейки»).
- Для варки алюминия и его сплавов.
- Для работ с медью и ее сплавами.
- Позволяющие соединять чугунные элементы.
- Те, посредством которых производится наплавка и выполняются ремонтные работы.
- Соединяющие стальные детали неопределенных составов и трудносвариваемые стали.
 На электроды для сварки наносят разные покрытия. чаще всего используются изделия с двойными покрытиями.
Изделия, имеющие основное покрытие, самые известные из них — УОНИ 13/55. Их выбирают для получения высококачественных сварных швов, которые отличает исключительная ударная вязкость, пластичность и механическая прочность. Кроме того, подобные швы устойчивы перед кристаллизационными трещинами, не склонны к естественному старению.
У них есть некоторые недостатки. Так, при влажном покрытии соединяемых компонентов, наличии ржавчины или масляных следов, окалин в швах будут возникать поры. Также работы возможны только на постоянном токе и обратной полярности.
Другой тип — электроды с рутиловым покрытием. Такие изделия, самой известной маркой которых является МР-3, применяются при соединении элементов конструкций с низкоуглеродной стали. Они имеют следующие технологические преимущества:
- Устойчивость горения дуги и на постоянном, и на переменном токе.
- Незначительные разбрызгивания материалов в процессе выполнения работ.
- Получение качественных сварных швов вне зависимости от расположения в пространстве.
- Шлак легко отделяется.
- Хорошие декоративные характеристики швов.
- Можно сваривать ржавые и загрязненные поверхности.
Виды обмазки
В настоящее время применяются четыре вида обмазки.
- Основное с маркировкой «Б».
- Кислое – «А».
- Целлюлозное – «Ц».
- Рутиловое – «Р».
Есть смешанные виды, к примеру, АР – кисло-рутиловое, РБ – рутилово-основное, РЖ – рутиловое смешанное с железным порошком и РЦ – рутилово-целлюлозное.
Чаще всего для ручной сварки инвертором используют сварочные электроды с основным или рутиловым покрытием. К первой категории относятся электроды марки УОНИ. Их обычно используют в тех случаях, когда нужно получить сварочный шов высокого качества. То есть, шов должен отвечать высокой прочности, ударной вязкости и высокому показателю пластичности. При этом швы из сварного электрода УОНИ гарантируют, что внутри сварного материала не будут образовываться трещины кристаллического типа, плюс электроды данного типа не подвержены старению. Поэтому специалисты рекомендуют их применять для сварки ответственных конструкций, которые будут эксплуатироваться в жестких условиях.

Есть у УОНИ и свои отрицательные стороны. Влага на электродах, ржавчина на торце проволоки, масляные или жирные пятна на обмазке, ржавчина на соединяемых металлических изделиях – все это гарантия появления внутри сварочного шва раковин, которые снижают его качество. К тому же работать с этими электродами можно только на постоянном токе с обратной полярностью.
Сварочные материалы с рутиловым покрытием используются в основном для соединения деталей из низкоуглеродистой стали. Их ярким представителем является марка МР. Вот положительные характеристики данной категории.
- Могут работать как на постоянном, так и на переменном токе.
- Разбрызгивание металла минимальное.
- С помощью электродов данного типа могут получаться высококачественные сварочные швы, сделанные в любом положении заготовок.
- Шлак после сварки легко отходит.
- С помощью МР можно варить и ржавые изделия, и даже сильно загрязненные.
- Легкий розжиг даже при низком показателе вольт-амперной характеристики инвертора.
Когда перед новичком стоит вопрос, как правильно выбрать электрод для сварки, то оптимальный для него вариант – это марка МР.
К рутиловым покрытиям относятся марки АНО. Их используют для соединения изделий из углеродистой стали, к примеру, для сварки трубопроводов. Все остальные характеристики точно такие же, как и у МР.

Почему опытные сварщики не любят пользоваться электродами с рутиловой обмазкой? Во-первых, они их называют бенгальскими огнями. Во-вторых, это мягкая и быстрая сварка, а для хорошего прогрева металла нужна медленная сварка. Поэтому профессионалы отрицательно относятся к ним, а для новичков – это в самый раз.
Виды электродных покрытий
На сегодняшний день применяют рутиловые, руднокислые и фтористо-кальциевые расходники для подачи сварочного тока. Они отличаются по особенностям проведения электротехнических процессов, что обусловливает разные степени их ценности для сварки той или иной конструкции. Например, рутиловые покрытия базируются на титановом диоксиде с добавками кремнезема, магния и кальция. В некотором роде это универсальное бюджетное решение, которое подходит для всех популярных методов сверки.
Также и электроды с основным видом покрытием из руднокислых компонентов содержат кремнезем, но кроме него структура формируется марганцем и железом. Такие модели тоже имеют широкое применение, а при наличии органических элементов с лучшей стороны себя проявляют и при сварке в газовых защитных средах.
Покрытия на фтористо-кальциевой основе, помимо того же магния с кальцием, содержат ферросплавы и плавиковый шпат. Это специализированные электроды, подходящие для особых условий проведения рабочих мероприятий.

Маркировка
Требования для стержней определяют ГОСТ 9466—75, ГОСТ 9467—75 и ГОСТ 10052—75.
Так как в наше время благополучно существуют многие марки электродов, то сложно дать точную характеристику всех их видов, ведь со временем (с ростом повсеместной востребованности выполнения сварки в любых отраслях и сферах) увеличивается количество марок сварочных электродов. Производители стараются привнести что-то новое в свои разработки, но суть по-прежнему заключается в том, чтобы сделать процесс электросварки максимально удобным. Полная информация о свойствах конкретного электрода указывается производителем в маркировке. Ее расшифровка лучше всех поможет сварщику понять, подойдёт данный электрод для создания крепкого шва или нет.
- Э – изделие для электродуговой сварки, электрод.
- Следующая за «Э» цифра – показатель сопротивления разрыву.
- Прописанные следом буквы обозначают назначение изделия. Например, А – улучшенный вид пластичности, Н – наплавление на поверхности, У – подходит для углеродистых и низколегированных конструкционных сталей, Т – для теплоустойчивых легированных сталей.
- На четвертой позиции находится информация о толщине покрытия.
- Особые индексы, описывающие металл.
- Обмазка обозначается следующими буквами: А, Б, Р, Ц, П. Ими характеризуется тип покрытия, соответственно: кислое, основное, рутиловое или же целлюлозное. «П» – это прочие покрытия.
- Здесь есть такая важная информация, как положение сварочного шва в пространстве: 1 – во всех положениях, 2 – во всех, за исключением направления сверху вниз вертикально, 3 – нижнее, горизонтальное вертикально и снизу вверх вертикально. Четверка в маркировке значит возможность сварки в нижнем и нижнем «в лодочку» положении шва.
- 0 – обратная полярность при постоянном напряжении, 1, 4, 7 – любая полярность (соответственно, здесь и далее для переменного напряжения 50–55 В, 70–80 В, 90–95 В), 2, 5, 8 – прямая полярность, 3, 6, 9 – это обратная полярность.