Резьбовое соединение труб: виды, параметры, обозначение, таблицы размеров трубной резьбы
Содержание:
- Трубная резьба
- Типы трубной резьбы и их характеристика
- Резьба трубная цилиндрическая G / BSPP
- Принципы обозначения
- Технические особенности G4FG
- Маркировка и классы точности
- Характеристики двигателя G4FG
- Метрические резьбы
- Тест Intel Core i3-1005G1
- Описание двигателей серии 1G
- ПРЕДЕЛЬНЫЕ ОТКЛОНЕНИЯ СРЕЗА ВЕРШИН И ВПАДИН РЕЗЬБЫ
- Нарезка трубной резьбы
- Обслуживание Г4ФГ
- Схема и технические характеристики
Трубная резьба
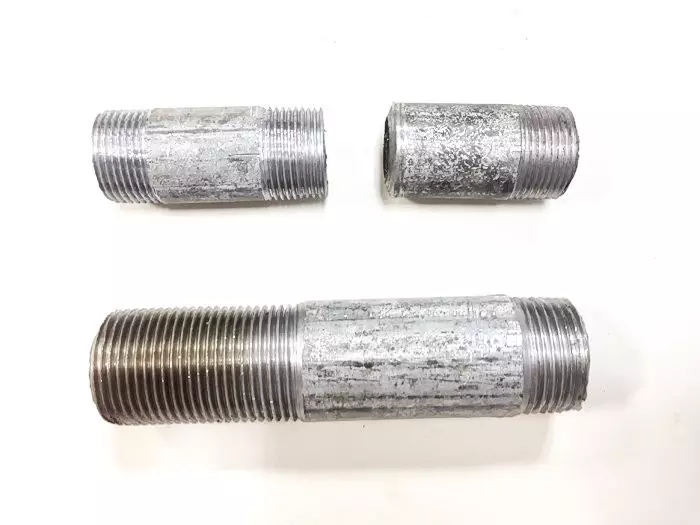
Термин «трубная резьба» характеризует группу стандартов, которые регулируют параметры соединения или уплотнения с помощью труб. Нарезка винтовых канавок допускается как на внутренней, так и на наружной поверхности заготовки. Трубная резьба должна строго соответствовать общепринятым стандартам и соотноситься с осью трубы, на которую она наносится.
В нашем каталоге представлен большой выбор инструмента для нанесения резьбы – ручные и электрические резьбонарезные клуппы, резьбонарезные станки, а также резьбонарезные головки, ножи и необходимые расходные материалы, предназначенные для нарезки резьбы на трубах с высокой точностью.
Далее рассмотрим основные виды трубной резьбы и их особенности.
*Условные обозначения параметров, используемых в таблицах и описаниях, характерные для всех типов трубной резьбы:
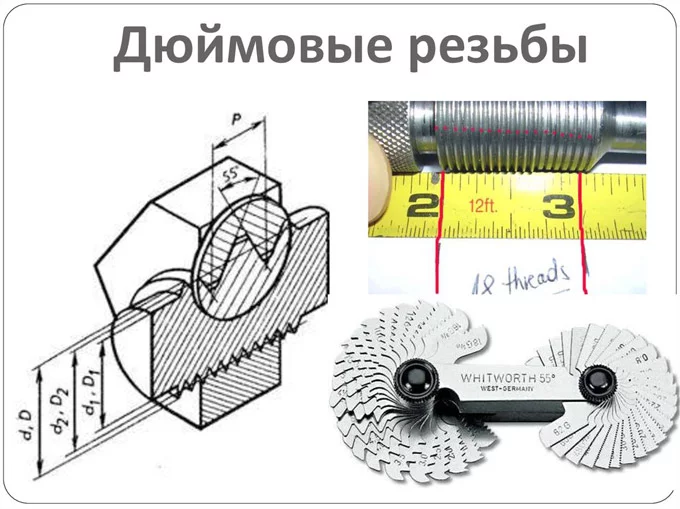
d — наружный диаметр наружной резьбы (трубы), мм; D — наружный диаметр внутренней резьбы (муфты), мм; D1 — внутренний диаметр внутренней резьбы, мм; d1 — внутренний диаметр наружной резьбы, мм; D2 — средний диаметр внутренней резьбы, мм; d2 — средний диаметр наружной резьбы, мм; P – шаги;
Типы трубной резьбы и их характеристика
Существующие нормативные документы допускают применение следующих типов резьбы:
- цилиндрическая;
- коническая;
- дюймовая.
Первый тип — спиральная нарезка, образованная треугольным сечением с углом при вершине 55 градусов.

Второй тип — это нарезка аналогична предыдущей на скошенном участке трубы равной 1/16.
Третий тип — это резьба профиль которой, это сечение, в форме равнобедренного треугольника с углом при вершине в 55 градусов.

В некоторых странах, например в США или Канаде угол при вершине равен 60 градусам. Справедливости ради, надо отметить, что последний тип резьбы постепенно уходит из оборота.
В трубопроводных соединениях чаще применяется трубная цилиндрическая или коническая нарезка. Цилиндрический тип носит обозначение «G», буквы «R» и «К» говорят о наличии конической резьбы. Характеристики метрической накатки регламентированы в ГОСТ 8724-81, метрическая коническая нормирована в ГОСТ 25229-82, в отношении конической дюймовой резьбы действует ГОСТ 6357-81.
Резьба трубная цилиндрическая G / BSPP
Трубная цилиндрическая резьба применяется в цилиндрических резьбовых соединениях, а также в соединениях внутренней цилиндрической резьбы с наружной конической резьбой, нормируемой ГОСТ 6211-81 «Основные нормы взаимозаменяемости. Резьба трубная коническая». Основана на резьбе BSW (англ. British Standard Whitworth — резьбы Витворта) и совместима с резьбой BSP (англ. British Standard Pipe thread). Обозначается как BSPP (англ. British Standard Pipe Parallel thread).
На резьбу распространяются стандарты:
- ГОСТ 6357-81 «Основные нормы взаимозаменяемости. Резьба трубная цилиндрическая»;
- ISO R228;
- EN 10226;
- DIN 259;
- BS 2779;
- JIS B 0202.
Параметры резьбы
Дюймовая резьба с углом профиля при вершине 55°, теоретическая высота профиля Н = 0,960491Р.
Нарезается на трубах до размера 6″, трубы свыше 6″ свариваются.
Условное обозначение согласно ГОСТ 6357-81: буква G, числовое значение условного прохода трубы в дюймах, класс точности среднего диаметра (А, В) и буквы LH для левой резьбы. Например, резьба с номинальным диаметром 1 1/8″, класс точности А — обозначается как: G 1 1/8-A.
По ГОСТ 6357-81 имеется четыре значения шага резьбы:
| Шаг резьбы Р, мм | Число ниток на дюйм |
|---|---|
| 0.907 | 28 |
| 1,337 | 19 |
| 1,814 | 14 |
| 2,309 | 11 |
| Обозначение размера резьбы | Шаг Р | Диаметры резьбы | |||
|---|---|---|---|---|---|
| Ряд 1 | Ряд 2 | d=D | d2=D2 | d1=D1 | |
| 1/16″ | 0,907 | 7,723 | 7,142 | 6,561 | |
| 1/8″ | 9,728 | 9,147 | 8,566 | ||
| 1/4″ | 1,337 | 13,157 | 12,301 | 11,445 | |
| 3/8″ | 16,662 | 15,806 | 14,950 | ||
| 1/2″ | 1,814 | 20,955 | 19,793 | 18,631 | |
| 5/8″ | 22,911 | 21,749 | 20,587 | ||
| 3/4″ | 26,441 | 25,279 | 24,117 | ||
| 7/8″ | 30,201 | 29,0З9 | 27,877 | ||
| 1″ | 2,309 | 33,249 | 31,770 | 30,291 | |
| 1⅛″ | 37,897 | 36,418 | 34,939 | ||
| 1¼″ | 41,910 | 40,431 | 38,952 | ||
| 1⅜″ | 44,323 | 42,844 | 41,365 | ||
| 1½″ | 47,803 | 46,324 | 44,845 | ||
| 1¾″ | 53,746 | 52,267 | 50,788 | ||
| 2″ | 59,614 | 58,135 | 56,656 | ||
| 2¼″ | 65,710 | 64,231 | |||
| 2½″ | 75,184 | 73,705 | 72,226 | ||
| 2¾″ | 81,534 | 80,055 | 78,576 | ||
| 3″ | 87,884 | 86,405 | 84,926 | ||
| 3¼″ | 93,980 | 92,501 | 91,022 | ||
| 3½″ | 100,330 | 98,851 | 97,372 | ||
| 3¾″ | 106,680 | 105,201 | 103,722 | ||
| 4″ | 113,030 | 111,551 | 110,072 | ||
| 4½″ | 125,730 | 124,251 | 122,772 | ||
| 5″ | 138,430 | 136,951 | 135,472 | ||
| 5½″ | 151,130 | 148,651 | 148,172 | ||
| 6″ | 163,830 | 162,351 | 160,872 | ||
| d — наружный диаметр наружной резьбы (трубы); D — наружный диаметр внутренней резьбы (муфты); D1 — внутренний диаметр внутренней резьбы; d1 — внутренний диаметр наружной резьбы; D2 — средний диаметр внутренней резьбы; d2 — средний диаметр наружной резьбы. При выборе размера трубной резьбы первый ряд следует предпочитать второму. |
Обозначение размера резьбы соответствует внутреннему диаметру трубы по одному из стандартов (Условный проход).
Принципы обозначения
Обозначение резьбы на чертежах выполняется по следующим правилам.
- Указывают сплошными тонкими и толстыми линиями. Обозначение внутренней резьбы – тонкая линия по внешнему диаметру и толстая по внутреннему, а наружной резьбы – толстая линия по внешнему диаметру и тонкая по внутреннему.
- Если деталь спроецирована на плоскость вдоль оси вращения, то показывают сплошными прямыми. Если – поперек, тогда это незамкнутый контур, длиной 0,75 от общей окружности. Концы дуги не должны лежать на осях детали на рисунке.
- Промежуток между тонкой и жирной линиями должен составлять свыше 0,8 мм, но быть меньше размера шага.
- При обозначении метрической резьбы на чертежах перпендикулярно оси фаски изображают только имеющие конструкционное значение.
Наружный и внутренний виды резьбы
Нормируется метрическая резьба несколькими документами: ГОСТ 8724-2004, ГОСТ 2470-2004, ГОСТ 9150-2002, ГОСТ 1693-2005. В них указаны требования к размерам, профилю, шагам и допускам.
По маркировке изделия можно определить все необходимые ее параметры и вид. Запись включает в себя:
- заглавную букву, характеризующую вид, или две заглавные буквы – вид и подвид (например, метрическая – М; метрическая коническая – МК);
- число, выражающее номинальный диметр в миллиметрах (М20 – метрическая с номинальным диаметром 20 мм);
- в случае мелкого шага указывают его значение в миллиметрах, через знак умножения – М20х1,5;
- в случае многозаходной добавляют указание хода после «х» и шага в круглых скобках – М20х3(Р1) – метрическая с диаметром 20 мм трехзаходная, где шаг составляет 1 мм;
- при обозначении левой резьбы пишут латинские заглавные буквы «LH» — М20LH или М20х3(Р1)LH – тоже только левая.
В некоторых случаях в маркировку могут входить дополнительные параметры: длина свинчивания, допуски и посадка. Их расшифровка следующая:
- указание допуска для наружной резьбы М12х1,75-6g и для внутренней М12-6Н;
- длину свинчивания выражают заглавными латинскими буквами – S – shot (короткая), N – normal (нормальная), L – long (длинная), иногда в круглых скобках добавляют числовое значение длины в миллиметрах, если величина нестандартная; например, М12-6g-L(30);
- посадку выражают дробью через значения допуска для внутренней (числитель) и наружной (знаменатель) резьб, например, учитывая, как обозначается левая резьба, общий вид будет таким — М12х1-6H/6g-LH.
Также в маркировке может указываться вид и номер стандарта.
Выбирая правильный вид метрической резьбы и ее геометрические параметры можно обеспечить качественное крепление деталей, длительную эксплуатацию изделия и экономию средств на ремонте и обслуживании.
Технические особенности G4FG
 Мотор серии Gamma II под маркировкой G4FG
 был спроектирован на базе популярного предшественника G4FC с целью его замены. Перечислим, чем двигатель G4FG отличается от предшественника. Первое, что изменили – это поршни, хотя коленчатый вал остался без изменений. Алюминиевый блок цилиндров покрыт головкой с двумя фазовращателями, т.е. на головке блока появилась система Dual-CVVT. Распредвал на впуске сделали более агрессивным.
 На головке блока появилась система Dual-CVVT
Система смены длины VIS на впускном коллекторе дает возможность нормально передвигаться при низких оборотах, переключается механизм на 4200 об. в минуту.

Гидрокомпенсаторы отсутствуют, поэтому клапана требуется периодически регулировать. Изменён также БУ двигателя Киа.
Маркировка и классы точности
Существует 3 класса точности резьбы: первая (самая грубая), вторая и третья (наиболее точная). Выбор того или иного класса зависит от 2-х факторов: размеры диаметра резьбы, взятого из таблицы, давления жидкости в трубопроводе. Чем выше класс резьбы, тем большее давление жидкости она сможет выдержать.
Размеры проверяют на соответствие определенному классу точности с помощью специальных калибров. Этот способ позволяет наиболее достоверно определить соответствие резьбой требуемых размеров, но он более трудоемкий. Такой метод эффективен в условиях многосерийного производства деталей, требующих наличие высокой точности. Когда серийность не столь велика и к точности не предъявляется повышенных требований, размеры резьб контролируются следующим образом:
- Размеры наружного диаметра измеряют с помощью штангенциркуля, микрометра и других механических измерительных приборов. Затем показания сверяют со справочной таблицей.
- Размеры шага определяют прикладыванием специальных гребенок, например дюймовый резьбомер. Затем полученное количество витков на дюйм соотносят со значением таблицы размеров дюймовой резьбы. Самый простой способ измерить шаг резьбы – взять линейку, отметить на ней 25,4 миллиметра и посчитать сколько витков входит в данный отрезок. Сразу отметим, что это способ наиболее грубый и не подходит для измерения резьбы с третьим и вторым классом точности.
Обозначение дюймовой резьбы в технической документации разберем на примере:
G 2” LH-2-40
Буква «G» означает, что резьба трубная цилиндрическая. Коническая трубная согласно Российским стандартам обознается буквой «К».
Цифра «2» указывает на размер наружного диаметра. Единицей измерения являются дюймы. Размеры резьбы и их варианты полностью регламентированы ГОСТами и занесены в специальные таблицы.
Буквы «LH» показывают, что резьба имеет левое направление завинчивания. Отсутствие данного обозначения указывает на правое направление.
Цифра «2» характеризует класс точности. Таблица пределов отклонений указана в ГОСТе.Цифра «40» — это размер, характеризующий длину завинчивания.
Характеристики двигателя G4FG

- Маркировка двигателя – G4FG;
- Блок цил-ов – сплав алюминия;
- Питание – инжекторное;
- Тип ДВС – рядный;
- Кол-во цилиндров – 4;
- Клапанов на один – 4;
- Ход поршня – 85.4;
- ⌀ цилиндра – 77;
- Коэффицент сжатия – 10.5;
- V двигателя – 1591 куб. см.;
- Мощность ДВС – 121—132 л.с./6200—6300 об. в мин;
- Крутящ. момент – 148—158 Нм/ 4850 об. в мин;
- Топливо для Г4ФГ – бензин АИ95 и выше;
- Экологический норматив – Евро 4 и 5;
- Вес мотора – примерно 100 кг;
- Расход масла – до 600 гр. на 1000 км;
- Масло в мотор – 5W-30 или -40;
- Объем масла в моторе – 3,3 л;
- Замена масла требуется через 7,5—15 тыс. км;
- Рабочая температура ДВС – 90 градусов Цельсия;
- Привод ГРМ – цепь;
Расход топлива

Расход топлива моторов G4FG для Киа Rio 4 поколения (FB) с 6АКПП // 2 поколения Киа Сид (JD) с 6 АКПП // 4 поколения Киа Спортейдж QL с 6МКПП, л на 100 км:
- В городе – 8.9 // 9,5 // 8,6
- На трассе – 5.3 // 5,4 // 5,6
- В смешанном цикле — 6,6 // 6,9 // 6,7
Метрические резьбы
Название (метрическая резьба) показывает, что все измерения выполняются в метрических единицах. Это самый распространённый мировой стандарт. Основные значения резьбовых соединений показаны в таблице 1. За основу взят стандартный шаг резьбы, кроме него существуют исполнения, где предусматривается и меньшие шаги.
Параметры резьбовой части: номинальный диаметр d, внутренний диаметр d₁ и шаг резьбы Р
Таблица 1: Размеры резьбы и шаг винтовой линии
| Номинальный диаметр резьбы d | Шаг Р | |||||||
| 1 ряд (предпочтительный) | 2 ряд (допустимый) | 3 ряд (для специальных конструкций) | крупный | мелкий 1 | мелкий 2 | мелкий 3 | мелкий 4 | мелкий 5 |
| 2,00 | 0,40 | 0,35 | ||||||
| 2,20 | 0,45 | 0,40 | ||||||
| 2,50 | 0,45 | 0,35 | ||||||
| 3,00 | 0,50 | 0,35 | ||||||
| – | 3,50 | -0,60 | 0,35 | |||||
| 4,00 | 0,70 | 0,50 | ||||||
| 4,50 | 0,75 | 0,50 | ||||||
| 5,00 | 0,80 | 0,50 | ||||||
| 5,50 | 0,50 | 0,40 | ||||||
| 6,00 | 1,00 | 0,75 | 0,50 | |||||
| 7,00 | 1,00 | 0,75 | 0,50 | |||||
| 8,00 | 1,25 | 1,00 | 0,75 | 0,50 | ||||
| 9,00 | 1,25 | 1,00 | 0,75 | 0,50 | ||||
| 10,00 | 1,50 | 1,25 | 1,00 | 0,75 | 0,50 | |||
| 11,00 | 1,50 | 1,00 | 0,75 | 0,50 | ||||
| 12,00 | 1,75 | 1,50 | 1,25 | 1,00 | 0,75 | 0,50 | ||
| 14,00 | 2,00 | 1,50 | 1,25 | 1,00 | 0,75 | 0,50 | ||
| 15,00 | 1,75 | 1,50 | 1,00 | |||||
| 16,00 | 2,00 | 1,50 | 1,00 | 0,75 | 0,50 | |||
| 17,00 | 1,75 | 1,50 | 1,00 | |||||
| 18,00 | 2,50 | 2,00 | 1,50 | 1,00 | 0,75 | 0,50 | ||
| 20,00 | 2,50 | 2,00 | 1,50 | 1,00 | 0,75 | 0,50 | ||
| 22,00 | 2,50 | 2,00 | 1,50 | 1,00 | 0,75 | 0,50 | ||
| 24,00 | 3,00 | 2,00 | 1,50 | 1,00 | 0,75 | 0,50 | ||
| 25,00 | 2,00 | 1,50 | 1,00 | |||||
| 26,00 | 1,50 | 1,00 | ||||||
| 27,00 | 3,00 | 2,00 | 1,50 | 1,00 | 0,75 | 0,50 | ||
| 28,00 | 2,50 | 2,00 | 1,50 | 1,00 | ||||
| 30,00 | 3,50 | 3,00 | 2,00 | 1,50 | 1,00 | 0,75 | ||
| 32,00 | 2,50 | 2,00 | 1,50 | |||||
| 33,00 | 3,50 | 3,00 | 2,00 | 1,50 | 1,00 | 0,75 | ||
| 35,00 | 2,50 | 1,50 | 1,00 | 0,75 | ||||
| 36,00 | 4,00 | 3,00 | 2,00 | 1,50 | 1,00 | |||
| 38,00 | 3,00 | 1,50 | 1,00 | 0,75 | ||||
| 39,00 | 4,00 | 3,00 | 2,00 | 1,50 | 1,00 | 0,75 | ||
| 40,00 | 3,50 | 3,00 | 2,00 | 1,50 | 1,00 | 0,75 | ||
| 42,00 | 4,50 | 4,00 | 3,00 | 2,00 | 1,50 | 1,00 | ||
| 45,00 | 4,50 | 4,00 | 3,00 | 2,00 | 1,50 | 1,00 | ||
| 48,00 | 5,00 | 4,00 | 3,00 | 2,00 | 1,50 | 1,00 | ||
| 50,00 | 4,00 | 3,00 | 2,00 | 1,50 | ||||
| 52,00 | 5,00 | 4,00 | 3,00 | 2,00 | 1,50 | 1,00 | ||
| 55,00 | 4,00 | 3,00 | 2,00 | 1,50 | ||||
| 56,00 | 5,50 | 4,00 | 3,00 | 2,00 | 1,50 | 1,00 | ||
| 58,00 | 5,00 | 4,00 | 3,00 | 2,00 | 1,50 | |||
| 60,00 | 5,50 | 4,00 | 3,00 | 2,00 | 1,50 | 1,00 | ||
| 62,00 | 5,00 | 4,00 | 3,00 | 2,00 | 1,50 | |||
| 64,00 | 6,00 | 4,00 | 3,00 | 2,00 | 1,50 | 1,00 | ||
| 65,00 | 6,00 | 4,00 | 3,00 | 2,00 | 1,50 |
Угол при вершине винтовой линии у метрических резьб составляет 60⁰
Видно, что есть несколько рядов по уровню предпочтений. Объясняется довольно просто. Типовые детали стараются делать так, чтобы их было проще заменять в случае разборки и сборки. Менее предпочтительные ряды получаются при индивидуальном проектировании отдельных деталей. Производство удорожается.
Специальные резьбы применяют весьма ограничено. Ими пользуются лишь в тех случаях, когда невозможно применить стандартные предпочтения.
Внимание! Использование специальных резьб связано с необходимостью создавать одноразовые инструменты для нарезания подобных винтовых линий.
В таблицах указан стандартный шаг резьбы, а также дополнительные мелкие значения. Здесь тоже имеются свои предпочтения. Проще использовать номинальные параметры. Инструмент для нарезки выпускается предприятиями разных стран. Его несложно приобрести. Мелкие шаги востребованы только в специальных местах.
Например, уменьшенный шаг резьбы применяют для изготовления шпилек, в двигателях внутреннего сгорания. С их помощью крепят головку блока к самому блоку цилиндров. Эти детали испытывают значительные нагрузки. Внутри движутся поршни, происходит процесс горения газа. Давление возрастает и убывает постоянно. Поэтому требования к соединению довольно высокие.
Мелкие шаги используют при сборке лопаток на турбинах. Вал турбины современного реактивного двигателя вращается с частотой 40…50 тыс. об/мин. Центробежная сила достигает громадных значений. Поэтому требования к узлам соединений повышенные.
Тест Intel Core i3-1005G1
Скорость в играх
Core i3-1005G1
58
Производительность в играх и подобных приложениях, согласно нашим тестам.
Наибольшее влияние на результат оказывает производительность 4 ядер, если они есть, и производительность на 1 ядро, поскольку большинство игр полноценно используют не более 4 ядер.
Также важна скорость кэшей и работы с оперативной памятью.
Скорость в офисном использовании
Core i3-1005G1
67.1
Производительность в повседневной работе, например, браузерах и офисных программах.
Наибольшее влияние на результат оказывает производительность 1 ядра, поскольку большинство подобных приложений использует лишь одно, игнорируя остальные.
Аналогичным образом многие профессиональные приложения, например различные CAD, игнорируют многопоточную производительность.
Скорость в тяжёлых приложения
Core i3-1005G1
29
Производительность в ресурсоёмких задачах, загружающих максимум 8 ядер.
Наибольшее влияние на результат оказывает производительность всех ядер и их количество, поскольку большинство подобных приложений охотно используют все ядра и соответственно увеличивают скорость работы.
При этом отдельные промежутки работы могут быть требовательны к производительности одного-двух ядер, например, наложение фильтров в редакторе.
Данные получены из тестов пользователей, которые тестировали свои системы как в разгоне, так и без. Таким образом, вы видите усреднённые значения, соответствующие процессору.
Описание двигателей серии 1G
В конце 1970 у компании Toyota назрела необходимость замены старой серии двигателей 7M на более совершенную, и в 1979 был разработан первый двигатель линейки 1G, под кодовым индексом 1G-EU,имеющий квадратную архитектуру — ход поршня и диаметр цилиндра равны 75 мм, объем силовой установки равнялся двум литрам, был оснащен инжектором EFI, имел 12 клапанов и один распредвал. Данную силовую установку первыми получили маркообразные в 50х кузовах.
1GEU первый двигатель серии 1G
Позже в 1982 году, Toyota приобщила к мотору компанию Yamaha и был выпущен агрегат 1G-GEU. Данный агрегат получил двухвальную ГБЦ, 4 клапана на цилиндр и имел внушительную мощность с такого объема — 160 лошадиных сил всего с 2 литров. Двигатель получился высокооборотистым и имел прекрасный звук, надежности силовой установки также можно было позавидовать.
В 1985 году в свет вышли два новых двигателя с нагнетателями, 1G-GZE мощностью 165 л.с. и 1G-GTE, который развивал 185 лошадиных сил, обе силовые установки были прорывом для своего времени.
1G-GZE оснащался компрессором и развивал 165 л.с.
1G-GZE — компрессорная модификация 1G, в данном агрегате Toyota впервые ушла от трамблерного зажигания, использовав на каждый цилиндр отдельную катушку. Двигатель оснащался компрессором SC14, который по сей день используется для тюнинга автомобилей разных классов. Степень сжатия данной силовой установки 8,0.
1G-GTE 2х литровый турбо агрегат
1G-GTE — турбированная версия, оснащалась двумя маленькими нагнетателями CT12 и работала на давлении 0,4-0,5 бар, оснащалась жидкостным интеркулером, что позволяло развивать 185 лошадиных сил при степени сжатия 8,5. После модернизации силовой агрегат получил новые форсунки, воздушный интеркулер и развивал мощность уже в 210 лошадиных сил.
На фото классический представитель серии 1G, трамблерный, двух литровый мотор, развивающий 135 лошадиных сил.
В 1988 на замену устаревшему 1G-EU пришла базовая модификация двигателя 1G-FE, силовая установка отличалась 24 клапанами на цилиндр, имела электронный впрыск топлива с датчиком MAP, развивала мощность в 135 лошадиных сил и имела степень сжатия 9,6. Вскоре этот двигатель стал одним из самых популярных и устанавливался на автомобили до 1998.
1G-FE BEAMS, последняя версия двигателей серии 1G
Все силовые установки оснащались чугунным блоком цилиндров, ременным приводом ГРМ и системой впрыска EFI, ресурс силовых установок превышал 500 тыс. км, а двигатель 1G-FE можно считать миллионником, данный силовой агрегат очень надежен, мог проезжать по 15000 км. без замены масла и не терять в ресурсе.
ПРЕДЕЛЬНЫЕ ОТКЛОНЕНИЯ СРЕЗА ВЕРШИН И ВПАДИН РЕЗЬБЫ
1. Настоящее приложение содержит
информацию о предельных отклонениях среза (размера ) вершин и впадин наружной и внутренней резьбы, которые
являются исходными при проектировании резьбообразующего инструмента и не
подлежат обязательному контролю, если это не установлено особо.
2. Предельные отклонения размера приведены на чертеже
и в таблице.
es — верхнее отклонение среза вершины и впадины
наружной резьбы; ES — верхнее отклонение среза вершины и впадины
внутренней резьбы;
ei — нижнее отклонение среза вершины и впадины
наружной резьбы; EI — нижнее
отклонение среза вершины и впадины внутренней резьбы
Черт. 3
|
Срез вершины наружной резьбы и внутренней |
Срез впадины наружной и внутренней резьбы |
||
|
Пред. откл., мкм |
|||
|
es = ES |
ei = EI |
es = ES |
ei = EI |
|
+75 |
+25 |
-50 |
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством
станкостроительной и инструментальной промышленности
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ
Постановлением Государственного комитета СССР по стандартам от 30.12.81 № 5790
3. ВЗАМЕН ГОСТ 6357-73
4. Стандарт полностью
соответствует СТ СЭВ 1157-78
5. ССЫЛОЧНЫЕ
НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
|
Обозначение НТД, на который дана ссылка |
Номер пункта |
|
Вводная часть, 1.2, |
6. ПЕРЕИЗДАНИЕ
|
1. Профиль. 1 2. Основные размеры.. 1 3. Допуски. 2 4. Обозначения резьбы.. 4 Приложение. (справочное) |
Нарезка трубной резьбы
Нарезку проводят с использованием режущего инструмента вручную, с использованием приспособления, которое называют КЛУПП и на токарном станке. Следует отметить, что изготовление резьбы вручную сопряжено с определенными сложностями особенно при работе с трубами, размер которых составляет 1 дюйм и больше. Приходится прикладывать значительные мускульные усилия.
Для нарезки вручную применяют плашки и метчики соответствующего размера, этот инструмент закрепляют в держатели, и обильно смачивая заготовку специальным маслом выполняют нарезку резьбы. Наличие масла необходимо для снижения силы трения, а это приводит к снижению усилия резания. Применение масла повышает качество поверхности резьбы.
Скорость работы будет повышена, если использовать КЛУПП (устройство для нарезания резьбы). Внешне этот прибор выглядит так – в корпусе с двумя рукоятками размещают гребенки, с применением который происходит формирование резьбы на внешней поверхности трубы.
Существуют и гребенки, которые позволяет получить полный или неполный профиль. Инструмент этого типа нельзя назвать дешевым. Кроме вышеназванных методов получения резьбы существует и третий, с применением токарно-винторезного оборудования. Технология выглядит следующим образом, заготовку устанавливают заготовку, в резцедержатель вставляют резец, заточенный под профиль трубной резьбы. В процессе работы, заготовка вращается вокруг своей оси, а резец перемещается на заданную длину резьбы, при необходимости, резьбу нарезают за несколько проходов.
Видео
При мелкосерийном или серийном производстве применяют станки, работающие под управлением ЧПУ. На таком оборудовании скорость выпуска изделий в разы выше, чем даже на обыкновенных станках.
В условиях массового производства применяют другие способы формообразования резьбы, это может быть точное литье и прочее.
Рейтинг: /5 —
голосов
Обслуживание Г4ФГ
 Двигатель Hyundai/Kia Г4ФГ
Масло требует регулярной замены через каждые 15 000 км. При этом двигатель G4FG вмещает в себя 3,3 л смазки, т.е. при замене потребуется 3 л масла 5W вязкости 30 или 40.
 Масло Hyundai/Kia вязкостью 5W30
Через каждые 100000 км нужна регулировка клапанов Г4ФГ для выставления нормальных тепловых зазоров. На впуске они должны быть 0,20, на выпуске – 0,25 миллиметра. Регулировка -подбор толкателей.
 Воздушный фильтр двигателя G4FG
Фильтр воздушный меняется через 15000 км. Через 30000 км нужно менять элементы зажигания — свечи. Поликлиновый ремень, фильтр топливный тот, что в баке – через 60000 км. Каждые 120000, то есть примерно раз в 8 лет, подлежит полной замене антифриз.
 Hyundai long life coolant (зеленая) с артикулом 07100-00400 – четырехлитровая канистра, 07100-00200 – двухлитровая.
Схема и технические характеристики
Профиль конической резьбы представлен на нижеприведенной схеме, на которой обозначены:
- d (наружный тип резьбы), D (внутренний тип) – внешний диаметр;
- d1, D1 – внутренний диаметр;
- d2, D2 – средний (промежуточный) диаметр;
- p – шаг профиля;
- f – угол конуса;
- H- высота исходного треугольника;
- Н1 – рабочая высота профиля;
- R – радиус закругления впадины и вершины;
- C – срез впадины и вершины.

Схема NPT резьбы
Резьба NPT имеет стандартные размеры от 1/16 до 24″, при этом данное обозначение указывает не на внешний диаметр штуцера, а на пропускной диаметр трубы, на которой нарезается коническое соединение.
Рассмотрим основные параметры наиболее распространенных NPT соединений:
| Типоразмер (“) | Количество витков профиля на дюйм (шт) | Длина (мм) | Диаметр (мм) | |||
| Рабочая | От торца до плоскости | D=d | D1=d1 | D2=d2 | ||
| 1/16 | 27 | 6.5 | 4.06 | 7.89 | 6.389 | 7.142 |
| 1/8 | 27 | 7 | 4.57 | 10.27 | 8.77 | 9.52 |
| 1/4 | 18 | 9.5 | 5.10 | 13.58 | 11.31 | 12.45 |
| 3/8 | 18 | 10.5 | 6.10 | 17.06 | 14.80 | 15.93 |
| 1/2 | 14 | 13.5 | 8.13 | 21.22 | 18.32 | 19.78 |
| 3/4 | 14 | 14.0 | 8.61 | 26.57 | 23.67 | 25.12 |
| 1 | 11.5 | 17.5 | 10.16 | 33.23 | 29.70 | 31.47 |
| 1 1/4 | 11.5 | 18 | 10.67 | 41.99 | 38.46 | 40.22 |
| 1 1/2 | 11.5 | 18.5 | 10.67 | 48.06 | 44.52 | 46.30 |
| 2 | 11.5 | 19 | 11.08 | 60.10 | 56.56 | 58.33 |
Независимо от типоразмера, угол вершины профиля всегда составляет 60 градусов, а его теоретическая высота – 0.86 мм.
Технология нарезки
В промышленных условиях резьба NPT формируется на специальных резьборезных станках. Основным рабочим инструментом такого оборудования является метчик, который закреплен на вращающемся шпинделе, при этом обрабатываемая труба неподвижно фиксируется на столе станка.

Нарезка конической резьбы
Процесс нарезки состоит из следующих этапов:
- Устанавливается требуемое направление и скорость вращения шпинделя, в посадочном гнезде закрепляется заготовка.
- На шпиндель монтируется метчик требуемого типоразмера, его головка фиксируется поддерживающим зажимом.
- Включается электропривод станка.
- Посредством управляющего рычага резьбонарезная головка перемещается к обрабатываемой трубе.
- Автоматический ролик фиксирует и сопоставляет инструмент и заготовку, происходит автоматическая нарезка резьбы заданной конфигурации.
- По завершению хода метчика суппорт поднимается вверх, электропривод отключается и заготовка демонтируется со станка.
Далее выполняется проверка сформированной резьбы на предмет геометрической точности и при необходимости производится ее коррекция.